
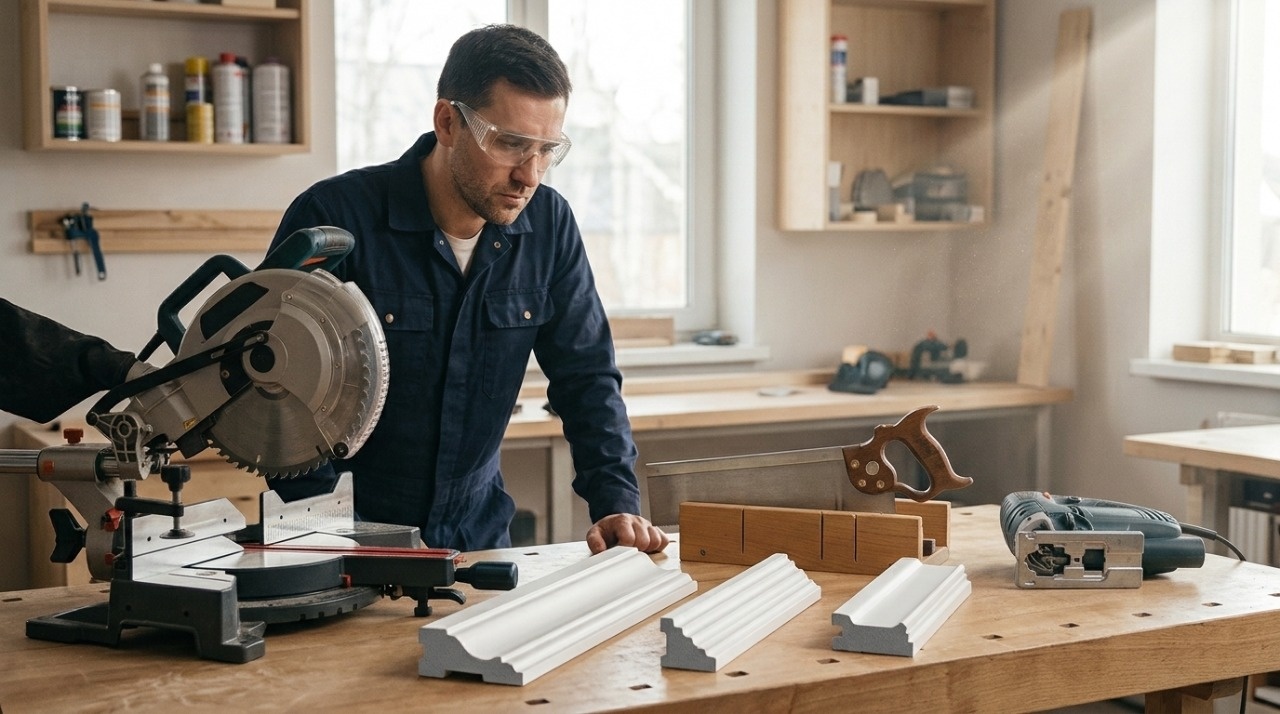
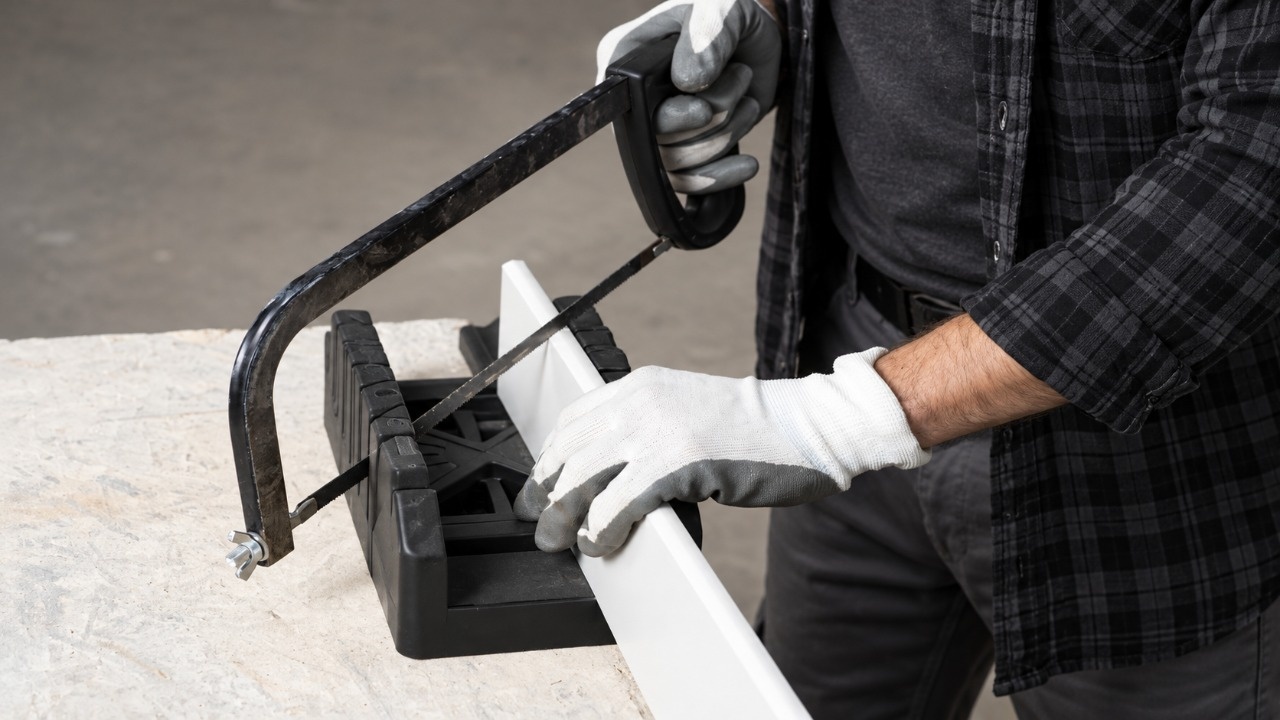
Чтобы разрезать дюрополимер без сколов и оплавления, профиль нужно жёстко зафиксировать, использовать острую пилу с мелким или средне-мелким разведённым зубом и вести инструмент плавно, без остановок в пропиле. Для точных серийных резов лучше подходит торцовочная пила с диском для пластика, ламината или алюминиевых профилей; для разового монтажа — мелкозубчатая ножовка и качественное стусло. Лобзик допустим для прямых и локальных резов, но для видимых углов он менее точен.
Главная ошибка — искать одно универсальное количество зубьев. Диск нельзя выбирать только по маркировке 48, 60 или 80T: результат зависит от его диаметра, геометрии зуба, угла атаки, ширины пропила, частоты вращения и скорости подачи. Например, профессиональный диск диаметром 160 мм для пластика может иметь 52 зуба, а диск 216 мм — 60 зубьев. Это сопоставимая плотность зубьев по окружности, хотя абсолютные числа различаются.
Для профилей QDecor действует практическое правило: острая оснастка, плотная фиксация, непрерывное движение и обязательный пробный рез на обрезке дают больше, чем максимально высокое число зубьев на упаковке.
Почему дюрополимер скалывается или оплавляется
Дюрополимер QDecor — это экструдированный вспененный полистирол высокой плотности. Плинтусы и большинство молдингов производятся из материала плотностью 450 кг/м³, а для части белых карнизов в технической сводной указана плотность около 430 кг/м³. Снаружи профили защищены усиленной акриловой плёнкой, после монтажа их рекомендуется грунтовать и окрашивать.
Такой материал хорошо обрабатывается, но требует правильного баланса между механическим резанием и тепловыделением. Скол и оплавление возникают по разным причинам.
Откуда берутся сколы
Скол появляется, когда зуб не срезает материал, а вырывает его фрагмент. Обычно это происходит из-за одного или нескольких факторов:
- диск или полотно затупились;
- зубья слишком крупные для сечения профиля;
- профиль вибрирует;
- под декоративной кромкой нет опоры;
- инструмент входит в материал рывком;
- профиль неправильно ориентирован относительно диска;
- мастер слишком быстро проталкивает деталь;
- режущая оснастка имеет боковое биение.
Чаще всего первым повреждается не весь профиль, а тонкая наружная кромка или акриловая плёнка. На светлом неокрашенном элементе дефект может казаться незначительным, но после окрашивания боковым светом он становится заметнее.
Почему пластик оплавляется
Оплавление связано с локальным перегревом. Зубья многократно проходят по одному месту, трение повышает температуру, а размягчённый материал начинает налипать на диск или полотно.
Наиболее распространённые причины:
- слишком медленная подача;
- остановка диска внутри профиля;
- затупившаяся оснастка;
- чрезмерно высокая скорость вращения для конкретной пары «диск — материал»;
- слишком мелкие зубья, между которыми плохо удаляется стружка;
- маятниковый ход лобзика;
- повторное прохождение диском по уже выполненному резу;
- загрязнённая смолой или пластиком режущая кромка.
Парадокс в том, что и слишком быстрая, и слишком медленная подача вредят результату. При резком движении появляются сколы, при чрезмерно осторожном — перегрев. Нужна ровная непрерывная подача, при которой каждый зуб снимает небольшую стружку и успевает выйти из материала.
Что важно знать о профилях QDecor перед распилом
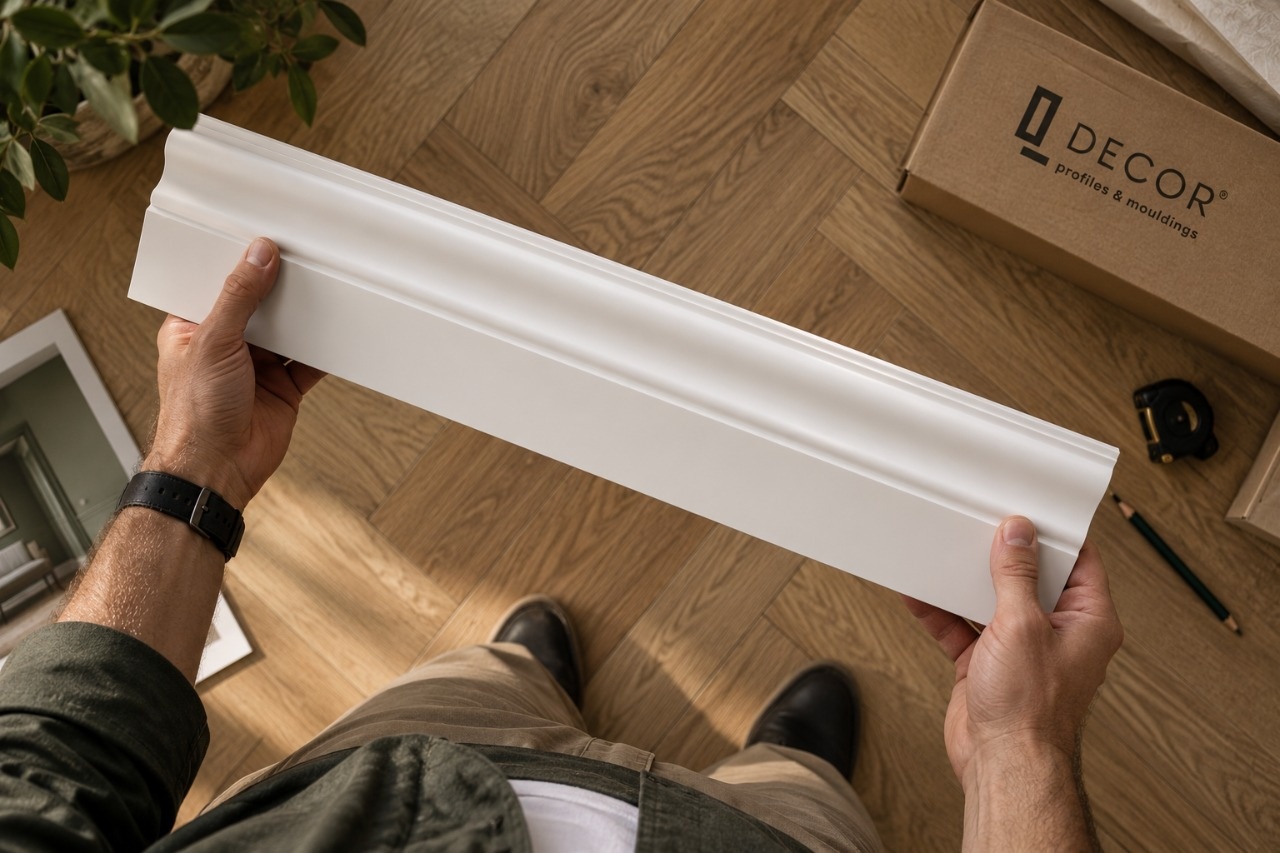
В нашей коллекции QDecor представлены плинтусы, молдинги, карнизы и наборные элементы длиной 2000 мм. Всего система включает 56 профилей, из которых можно собрать более 1000 сочетаний. Поперечное сечение деталей различается значительно:
- плинтусы имеют высоту от 60 до 140 мм;
- настенные молдинги — от 20 до 240 мм;
- толщина отдельных элементов составляет от 8 до 30 мм;
- карнизы имеют сложное объёмное сечение и две монтажные плоскости;
- часть профилей предусматривает установку LED-подсветки.
Поэтому один и тот же способ фиксации не подходит всей коллекции. Низкий плинтус с широкой опорной плоскостью легко удерживается в стусле. Высокий тонкий молдинг может вибрировать, если прижать его только в центре. Объёмный карниз нужно располагать в инструменте в том же монтажном положении, в котором он будет находиться между стеной и потолком.
Например, плинтус SX038 имеет высоту 140 мм, толщину 16 мм и плотность 450 кг/м³. Молдинг PX246 при высоте 240 мм имеет толщину всего 11 мм. Материал у них схож по характеристикам, но высокому тонкому профилю требуется более равномерная опора, иначе край может отклониться от зубьев во время реза.
Производитель рекомендует распиливать профили торцовочной или ножовочной пилой с высокой частотой реза, двигать инструмент плавно и надёжно фиксировать деталь. Именно сочетание этих трёх условий позволяет получить ровную кромку без сколов.
Чем резать дюрополимер: сравнение инструментов
| Инструмент | Где подходит лучше всего | Качество реза | Риск сколов | Риск оплавления | Основное ограничение |
|---|---|---|---|---|---|
| Мелкозубчатая ножовка и стусло | Разовый монтаж, подрезка по месту, небольшое количество углов | Высокое при аккуратной работе | Низкий или средний | Минимальный | Скорость и точность зависят от навыка мастера |
| Торцовочная пила | Серийный монтаж, углы, длинные прямые стыки | Очень высокое | Низкий с подходящим диском | Средний при неправильной подаче | Требует правильной оснастки и надёжной фиксации |
| Усовочная ручная пила | Небольшой объект, углы 45° и 90° | Высокое | Низкий | Минимальный | Ограниченный набор углов и размеров профиля |
| Электролобзик | Прямые вырезы, обход препятствий, локальная подрезка | Среднее | Средний | Средний или высокий | Полотно может отклоняться от вертикали |
| Осциллирующий мультитул | Подрезка уже установленного элемента | Среднее или низкое | Средний | Низкий при коротком контакте | Не предназначен для чистых серийных стыков |
| Канцелярский нож | Снятие заусенца, корректировка тонкой кромки | Только локальная обработка | Высокий при попытке полного реза | Нет | Нельзя использовать для поперечного распила плотного профиля |
| Угловая шлифмашина | Не рекомендуется | Непредсказуемое | Высокий | Очень высокий | Слишком агрессивная и небезопасная для такой операции |
Для большинства профессиональных объектов оптимальна торцовочная пила. Если нужно установить плинтус в одной комнате и выполнить несколько углов, хорошая ножовка со стуслом нередко даёт более чистый результат, чем торцовка со случайным диском «для всего».
Как выбрать диск для торцовочной пилы
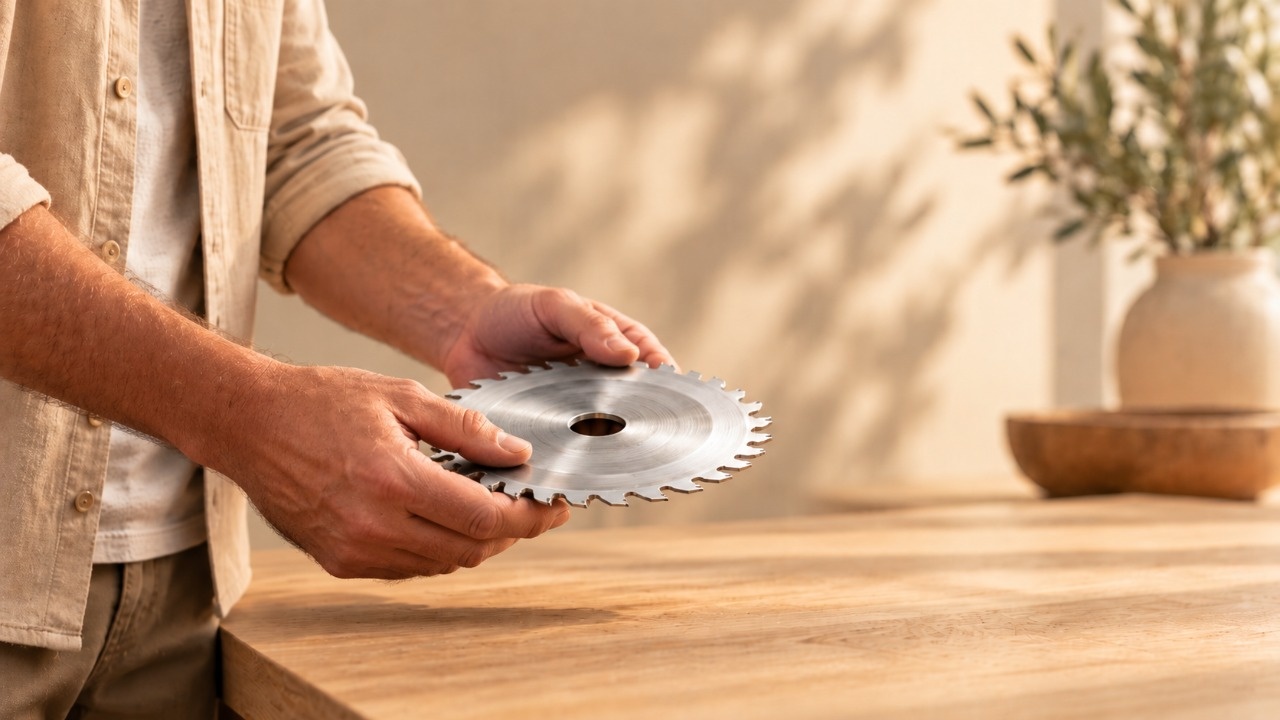
Сначала проверяем совместимость с инструментом
До оценки зубьев проверьте четыре базовых параметра:
- внешний диаметр диска;
- диаметр посадочного отверстия;
- допустимую частоту вращения;
- направление установки.
Нельзя ставить диск большего диаметра, снимать защитный кожух или использовать переходные кольца, не предусмотренные производителем пилы. Допустимые обороты диска должны быть не ниже максимальной частоты вращения шпинделя.
Ширину пропила тоже следует учитывать. Очень тонкий диск создаёт меньше отходов и сопротивления, но может отклоняться при боковой нагрузке. Более массивный диск обычно стабильнее, однако выделяет больше тепла и снимает больше материала.
Какая геометрия зуба подходит для пластика
Для чистовой обработки профилей применяют несколько вариантов:
- трапециевидно-плоский зуб;
- попеременно скошенный зуб;
- прямой или нейтральный зуб для отдельных видов;
- отрицательный или небольшой передний угол для торцовочных машин.
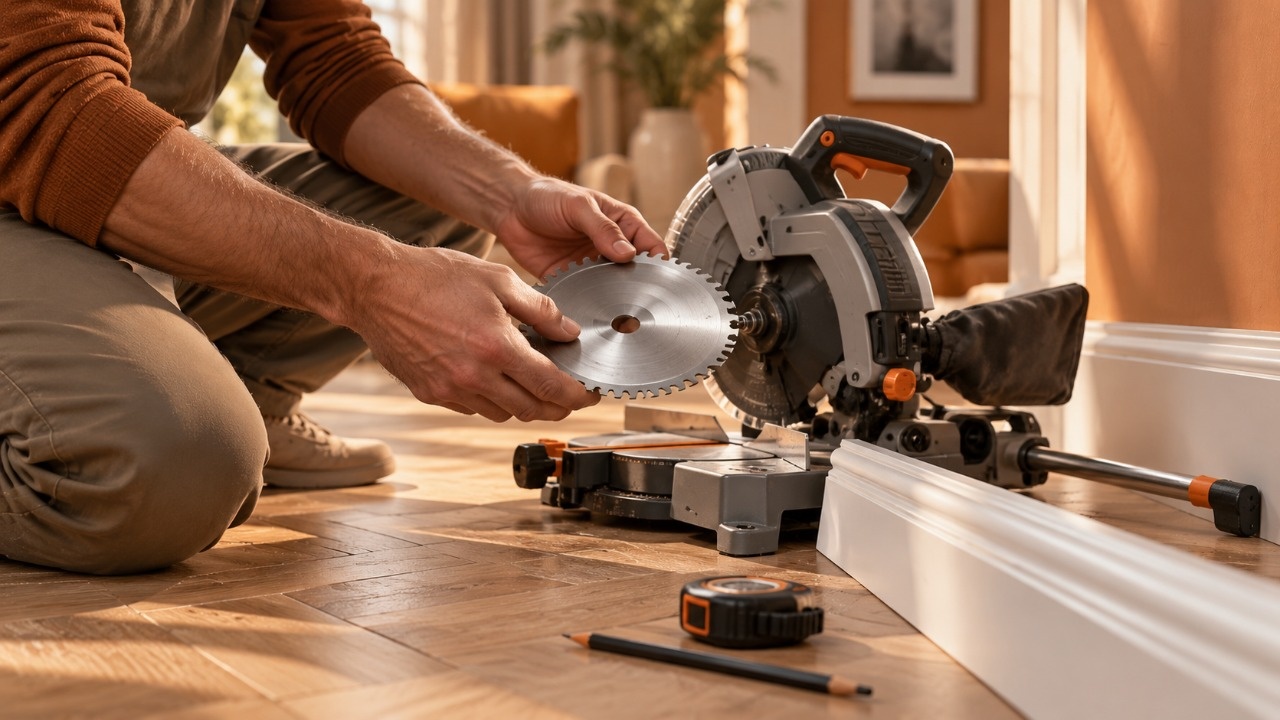
Трапециевидно-плоская геометрия работает поэтапно: трапециевидный зуб предварительно надрезает материал, а плоский снимает оставшуюся часть. Такая схема снижает нагрузку на декоративную поверхность и широко применяется для пластика, ламината, алюминиевых профилей и композитных панелей.
Сколько зубьев должно быть на диске
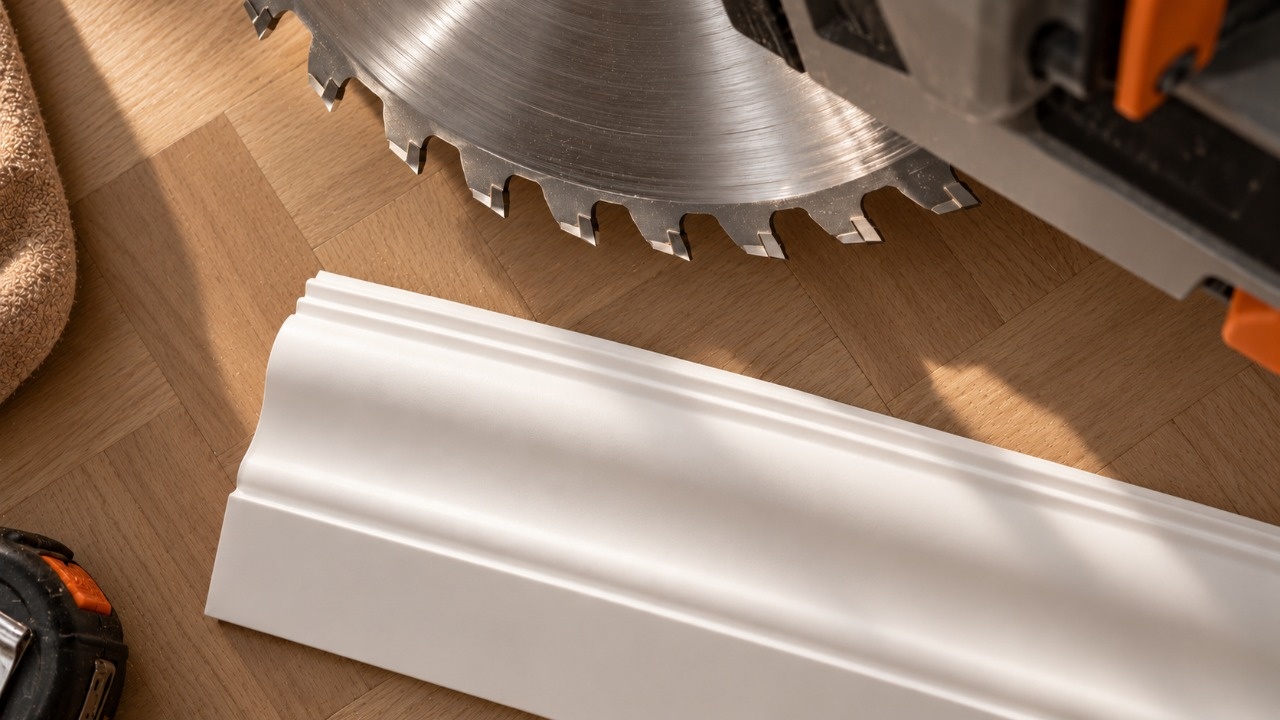
Для дюрополимерного профиля нужен чистовой, а не продольный строительный диск. Ориентиром могут служить следующие конфигурации:
| Диаметр диска | Практический ориентир | Для каких задач |
|---|---|---|
| 160–165 мм | Около 48–56 зубьев | Погружные и компактные пилы |
| 190 мм | Около 54–64 зубьев | Универсальный чистовой распил |
| 210–216 мм | Около 60–72 зубьев | Торцовочные пилы, плинтусы и молдинги |
| 250–260 мм | Около 72–80 зубьев | Крупные торцовочные пилы и высокие профили |
| 300–305 мм | Около 80–96 зубьев | Профессиональный серийный монтаж |
Это не норматив QDecor и не готовый список покупок. У разных производителей форма зуба и углы отличаются, поэтому диск с 60 правильно заточенными зубьями для пластика способен резать чище, чем универсальный диск с 80 зубьями.
Чрезмерно мелкий шаг тоже не гарантирует успеха. Если между зубьями мало пространства для стружки, зона распила нагревается быстрее. Для плотного профиля важна не только чистота входа, но и эффективное удаление продуктов резания.
Почему диск должен быть острым
Затупившийся зуб не срезает материал, а давит и растирает его. Признаки износа:
- приходится сильнее нажимать на профиль;
- слышен изменившийся, более тяжёлый звук пилы;
- на торце появляется глянцевая оплавленная полоса;
- стружка превращается в мелкую горячую пыль;
- материал налипает на корпус диска;
- рез начинает уходить от разметки.
Если новый профиль режется хуже, чем предыдущий, причина не обязательно в партии материала. Сначала осматривают оснастку, очищают диск и проверяют его биение.
Можно ли использовать электролобзик
Лобзик подходит для вырезов под препятствия, корректировки длины уже примеренной детали и прямых участков, которые позже будут закрыты. Для наружных и внутренних углов он уступает торцовочной пиле: полотно способно уходить от вертикали, особенно на высоком профиле.
Выбирайте полотно, предназначенное именно для пластика:
- с заточенными, а не просто штампованными зубьями;
- с небольшим или средним шагом;
- с нейтральной геометрией;
- достаточной длины, чтобы полотно выходило из профиля во всём цикле движения.
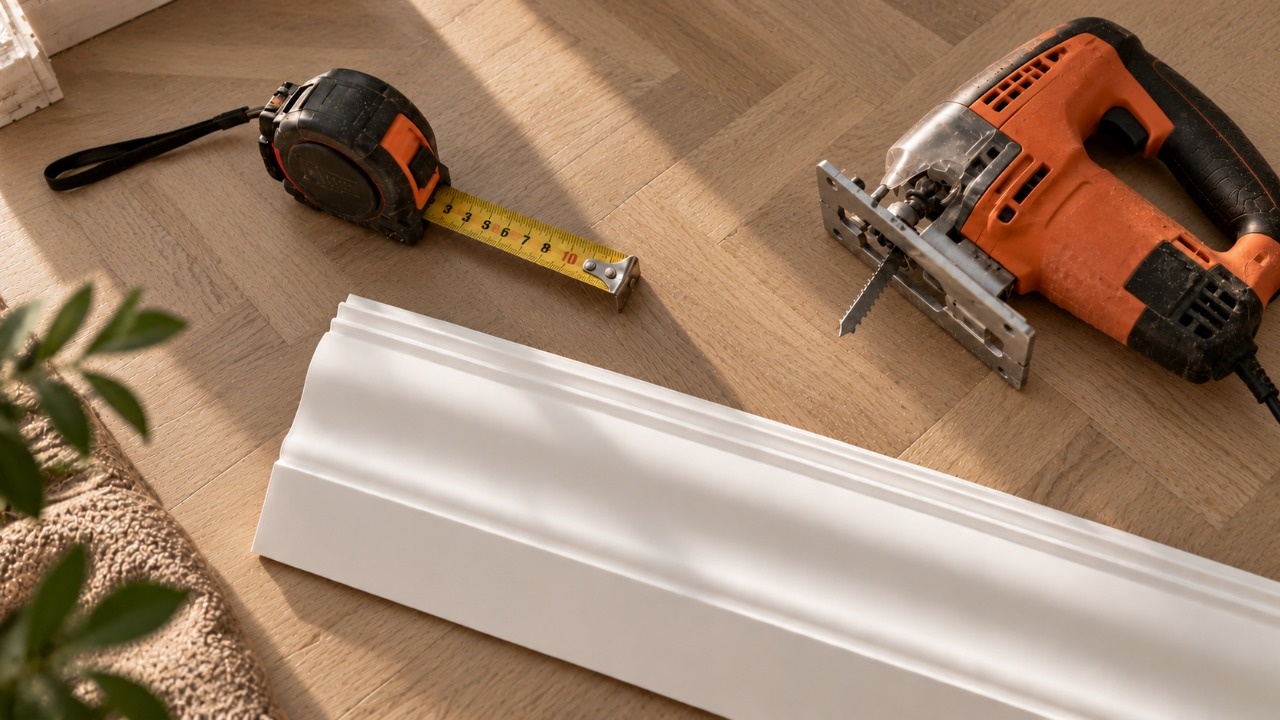
Правила работы лобзиком
- Отключите маятниковый ход.
- Выставьте невысокую или среднюю скорость.
- Плотно прижмите подошву к профилю.
- Не разворачивайте инструмент внутри узкого пропила.
- Подложите под декоративную кромку жёсткую опору.
- Оставьте небольшой припуск, если торец будет доводиться вручную.
- Сначала сделайте пробу на обрезке того же артикула.
Если требуется идеальный стык под окраску, лобзик лучше оставить для черновой работы.
Ручная ножовка: простой инструмент с серьёзным потенциалом
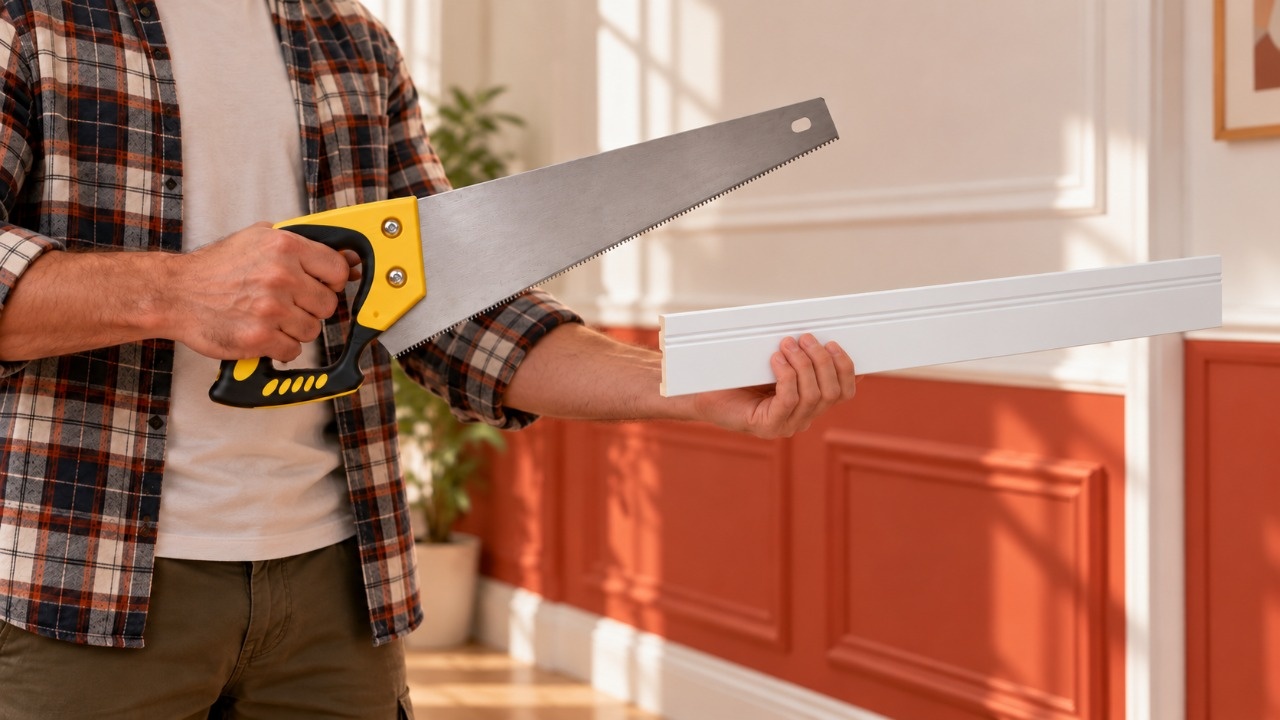
Мелкозубчатая ножовка практически не нагревает профиль, поэтому риск оплавления минимален. При хорошем стусле она подходит для прямых соединений и углов.
Полотно должно быть:
- острым;
- достаточно жёстким;
- с мелким равномерным зубом;
- без повреждений и участков разной заточки;
- длиннее ширины профиля.
Не нужно сильно давить на пилу. Первые движения выполняют коротко и легко, формируя направляющую канавку. После этого переходят к длинным плавным проходам, используя большую часть полотна.
Если ножовку постоянно прижимать к одной стенке стусла, она может снять часть пластика самого направляющего паза и постепенно изменить угол. Для большого объёма работ лучше использовать профессиональное регулируемое стусло или торцовочную пилу.
Как правильно зафиксировать профиль
Плохая фиксация способна испортить рез даже с идеальным диском. Профиль должен одновременно опираться на основание и прижиматься к вертикальному упору.
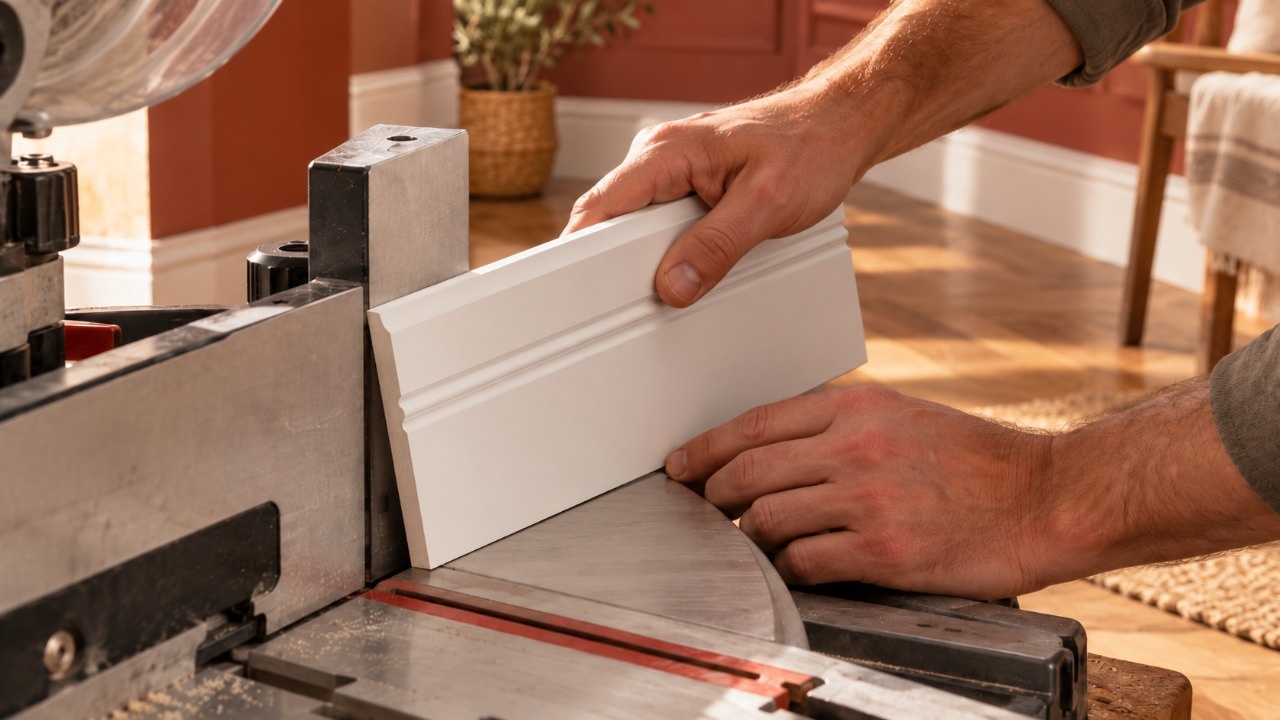
Три точки контроля
Перед включением пилы проверьте:
- профиль не качается;
- зона реза не висит в воздухе;
- прижим не деформирует рельеф.
Тонкий высокий элемент лучше поддерживать по всей высоте ровной прокладкой. Для рельефного лицевого слоя можно использовать чистую мягкую вставку, которая распределяет давление и не оставляет вмятин.
Не удерживайте короткий фрагмент рукой рядом с диском. Используйте штатные зажимы и соблюдайте минимальные размеры заготовки, указанные производителем пилы.
В каком положении резать карниз
Карниз можно резать двумя способами:
- в монтажном положении — между основанием и вертикальным упором;
- плашмя — с расчётом поворота стола и наклона диска.
Первый способ понятнее при ручной работе: положение детали повторяет реальное примыкание стены и потолка. Второй подходит для профессиональной торцовочной пилы с точными регулировками, но требует расчёта составного угла.
Главное — не менять положение профиля между двумя сопрягаемыми деталями. Незаметный переворот карниза превращает правильный запил в зеркальный.
Как резать внешний и внутренний угол
Стены редко сходятся ровно под 90°. Если выставить стандартные 45° без измерения, между деталями может появиться щель.
Порядок работы:
- Измерьте фактический угол электронным или механическим угломером.
- Разделите полученное значение пополам.
- Перенесите расчёт на пилу или стусло.
- Проверьте ориентацию левой и правой детали.
- Выполните пробную сборку без клея.
- При необходимости скорректируйте угол на обрезках.
- Только после проверки режьте чистовые элементы.
Если внутренний угол равен 88°, исходный ориентир для каждой детали — 44°. Для угла 92° — 46°. Но расчётное значение не отменяет сухую примерку: стены могут иметь локальную выпуклость рядом с углом.
В инструкции QDecor также предусмотрено измерение фактического угла с последующим делением значения пополам. Профиль при этом должен плотно прилегать к поверхностям стусла. До начала монтажа производитель рекомендует выдержать декор и клей в помещении 24 часа, работать при температуре от +10 до +35 °C и влажности 40–70%.
Пошаговая технология чистого распила
Шаг 1. Подготовьте рабочее место
Стол должен быть ровным и достаточно длинным для двухметрового профиля. Свисающий конец создаёт рычаг, из-за которого деталь поворачивается во время реза.
Установите пылеудаление, подготовьте защитные очки и убедитесь, что кабель не проходит через рабочую зону. Перчатки допустимы при переноске профилей, но при работе со станочным инструментом нужно следовать инструкции производителя: свободный материал не должен попасть в движущиеся части.
Шаг 2. Осмотрите профиль
Проверьте артикул, лицевую сторону, направление рельефа и состояние кромок. Если деталь имеет небольшую кривизну после хранения, сначала уложите её горизонтально и дайте стабилизироваться.
Шаг 3. Разметьте рез
Используйте тонкий карандаш и угольник. Отмечайте сторону отхода: ширина пропила забирает часть материала, поэтому диск должен проходить с нужной стороны линии.
При угловом резе подпишите детали: «левая», «правая», «внутренний угол», «наружный угол». На большом объекте эта мелочь экономит удивительно много профиля и удивительно мало нервов.
Шаг 4. Сделайте пробный рез
Используйте обрезок того же артикула. Проверяйте не только лицевую сторону, но и:
- ровность торца;
- перпендикулярность;
- наличие оплавленного валика;
- состояние акриловой плёнки;
- ширину пропила;
- качество выхода диска.
Удачный тест на низком плинтусе не гарантирует такой же результат на высоком тонком молдинге.
Шаг 5. Зафиксируйте профиль
Прижмите деталь к основанию и упору. Фиксация должна исключать вибрацию, но не деформировать рельеф.
Шаг 6. Выполните рез одним движением
Дайте инструменту набрать рабочую скорость до контакта с материалом. Опускайте диск плавно, сохраняйте непрерывную подачу и не задерживайтесь в середине профиля.
После завершения реза не поднимайте диск, пока он продолжает проходить через деталь, если инструкция пилы предусматривает ожидание остановки. В противном случае зубья могут повторно коснуться кромки и оставить скол.
Шаг 7. Дайте торцу остыть и очистите его
Если появилась тонкая полимерная стружка, не размазывайте её пальцами по горячей кромке. Дайте материалу остыть, затем удалите остатки.
Нельзя охлаждать место реза водой или наносить масло: загрязнённый торец будет хуже склеиваться и окрашиваться.
Шаг 8. Проведите сухую примерку
Сопрягите две детали без клея и посмотрите на стык при боковом свете. Плотность соединения оценивают до монтажа, а не после появления шпаклёвки.
Как исправлять дефекты реза
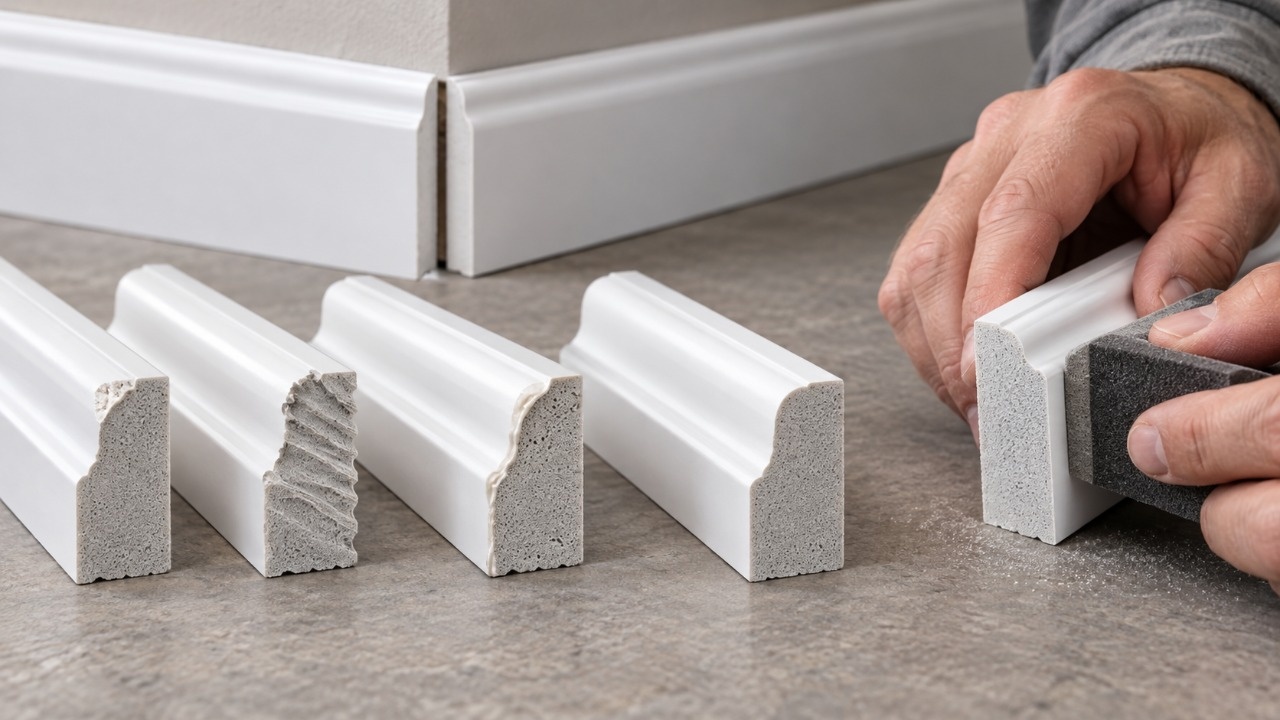
| Дефект | Вероятная причина | Что изменить |
|---|---|---|
| Мелкие сколы на лицевой кромке | Тупой или слишком крупный зуб, отсутствие опоры | Заменить оснастку, поддержать кромку, снизить скорость подачи |
| Оплавленный валик | Перегрев, медленная подача, остановка в пропиле | Очистить или заменить диск, вести его непрерывно |
| Волнистый торец | Вибрация профиля или полотна | Усилить фиксацию, использовать более жёсткую оснастку |
| Угол не закрывается | Неверно измерена геометрия стены | Измерить фактический угол и повторить сухую примерку |
| Срез отклоняется от вертикали | Увод полотна лобзика или биение диска | Проверить инструмент, использовать торцовочную пилу |
| Отслаивается верхний слой | Рывок, затупившийся зуб или агрессивный рез | Заменить оснастку и уменьшить нагрузку |
| Кромка покрыта глянцевой полосой | Трение вместо резания | Проверить заточку, подачу и частоту вращения |
| На торце осталась глубокая риска | Крупный зуб или боковое движение | Использовать чистовой диск, исключить перемещение детали |
Небольшой заусенец можно снять мелкой наждачной губкой. Шлифовать нужно по плоскости торца, не заваливая угол. Если пытаться исправить большую щель интенсивной шлифовкой, детали станут короче, а геометрия стыка ухудшится.
Глубокий скол лучше не прятать толстым слоем шпаклёвки. Для прочного соединения торцы должны контактировать по большей части площади.
Что делать после распила
Чистый рез — только половина аккуратного стыка. После сухой примерки нужно:
- удалить пыль с торцов;
- нанести монтажный клей на полки, соприкасающиеся со стеной;
- установить и выровнять первый профиль;
- нанести стыковочный клей на торец одной из деталей;
- плотно соединить элементы;
- сразу удалить излишки состава;
- после высыхания зашпаклевать и отшлифовать стык;
- обезжирить и загрунтовать поверхность;
- окрасить профиль совместимой краской.
Для крепления к стене используется STP 900 PROF, а для торцов — QDecor 600 PROF. Эти составы не взаимозаменяемы: монтажный клей фиксирует профиль на основании, стыковочный формирует жёсткое соединение между деталями.
Подробная последовательность разобрана в статье «Монтаж дюрополимерного плинтуса». Производитель рекомендует после установки заделать соединения, выполнить шлифовку и окрасить весь профиль — так отдельные элементы воспринимаются как единая архитектурная линия.
Привязка плинтуса к напольному покрытию
Плинтус закрывает технологический зазор между стеной и полом, но не должен блокировать плавающее покрытие. Поэтому нижнюю линию профиля размечают по фактическому уровню пола, а сам элемент крепят к стене.
При работе рядом с готовым покрытием:
- защищайте пол от стружки и падения инструмента;
- не выполняйте свободный рез непосредственно над чистовой поверхностью;
- не приклеивайте плинтус к плавающему полу;
- не заполняйте технологический зазор жёстким составом;
- учитывайте высоту подложки и возможный профиль примыкания.
Техника безопасности при распиле
Даже небольшой профиль требует полноценной организации рабочего места.
- Используйте защитные очки.
- Подключайте пылеудаление.
- Не снимайте защитный кожух.
- Не тормозите диск рукой или обрезком.
- Не очищайте инструмент до полной остановки и отключения питания.
- Не держите короткую деталь рядом с линией реза.
- Не используйте диск с трещинами, повреждёнными зубьями или неподходящими оборотами.
- Не пытайтесь резать профиль угловой шлифмашиной.
- Соблюдайте инструкцию производителя пилы и оснастки.
Стружка дюрополимера может электризоваться и оседать на инструменте, стенах и окрашенных поверхностях. Поэтому пылеудаление нужно не только для чистоты воздуха, но и для качества последующего склеивания и окрашивания.
Чек-лист чистого реза
Перед началом работы убедитесь, что:
- выбран диск или полотно для пластика, ламината либо соответствующих профилей;
- диаметр, посадка и допустимые обороты совместимы с пилой;
- зубья острые и чистые;
- профиль поддерживается по всей длине;
- декоративная кромка не висит в воздухе;
- фактический угол измерен угломером;
- сторона отхода отмечена;
- выполнен пробный рез;
- маятниковый ход лобзика отключён;
- подача выполняется плавно и без остановок;
- торец не загрязняется водой или смазкой;
- перед приклеиванием проведена сухая примерка.
Итог: чистый рез создаёт не диск, а правильно собранная система
Для распила дюрополимера без сколов и оплавления нужен не просто «диск с большим количеством зубьев». Чистота зависит от пяти факторов: подходящей геометрии зуба, острой оснастки, стабильной фиксации профиля, непрерывной подачи и точной разметки.
Для серийного монтажа оптимальна торцовочная пила с профессиональным диском для пластика или алюминиево-пластиковых профилей. Ориентирами служат трапециевидно-плоский либо чистовой попеременный зуб и небольшой или отрицательный передний угол. Для разовой работы подойдёт мелкозубчатая ножовка с точным стуслом. Лобзик разумно использовать для локальных вырезов, установив полотно по пластику, низкую скорость и отключив маятниковый ход.
Профили QDecor длиной 2000 мм имеют разное сечение и плотность около 430 или 450 кг/м³ в зависимости от группы материала. Поэтому настройку проверяют на обрезке конкретного артикула. Пара минут, потраченных на пробный рез, обычно дешевле нового двухметрового элемента — редкий случай, когда осторожность буквально продаётся погонными метрами.
FAQ: вопросы о резке дюрополимера
Каким диском лучше резать дюрополимер?
Подходит острый чистовой диск для пластика, ламината или алюминиево-пластиковых профилей. Предпочтительна трапециевидно-плоская или другая рекомендованная производителем геометрия с небольшим либо отрицательным передним углом. Совместимость с пилой важнее универсального количества зубьев.
Сколько зубьев должно быть на диске 216 мм?
Практический ориентир — около 60–72 зубьев. Например, профессиональный диск Festool диаметром 216 мм для пластиковых профилей имеет 60 зубьев и угол −5°. Однако нужно учитывать геометрию зуба, ширину пропила, максимальные обороты и рекомендации производителя конкретного диска.
Можно ли резать дюрополимер обычной ножовкой?
Да. Мелкозубчатая ножовка и жёсткое стусло подходят для небольшого объёма работ. Такой инструмент почти не нагревает профиль, но требует плавного движения и хорошей фиксации.
Почему дюрополимер плавится даже при мелких зубьях?
Вероятные причины — затупившаяся оснастка, слишком медленная подача, высокая частота вращения, остановка внутри пропила или плохое удаление стружки. Очень мелкий зуб сам по себе не гарантирует холодный рез.
Можно ли использовать электролобзик?
Можно для прямых и локальных резов. Выбирайте полотно по пластику, отключайте маятниковый ход и начинайте с невысокой скорости. Для видимых углов торцовочная пила или ножовка со стуслом обеспечивают более точную геометрию.
Чем убрать небольшой скол на торце?
Мелкий заусенец можно аккуратно снять наждачной губкой. Нельзя сильно заваливать плоскость торца: это создаст щель при соединении. Глубокий скол лучше устранить повторным резом или заменой детали.
Нужно ли резать белый и серый дюрополимер по-разному?
Базовая технология одинакова, но плотность и поперечное сечение профилей могут различаться. Перед серийным распилом необходим пробный рез на конкретном артикуле.
